Kontrola zapasów sprawdza, czy stan w systemie zgadza się z półką. Skan przy ruchu i spis cykliczny wykrywają rozbieżności, a korekta idzie dokumentem.
Kontrola zapasów sprawdza, czy stan zapisany w systemie zgadza się z tym, co leży na półce, i wyjaśnia każdą różnicę, zanim ktoś zacznie na niej polegać. Ta strona opisuje samą kontrolę: skan przy operacji, spisy cykliczne, blokady towaru, alerty progów i raporty rozbieżności. Poziomy zapasu, klasy ABC i XYZ oraz koszty utrzymania omawia strona o zarządzaniu zapasami, a pełny spis z natury i jego rozliczenie strona o inwentaryzacji magazynu.
Jak kontrola zapasów wpływa na dokładność stanów?
Magazyn podejmuje decyzje na podstawie liczb z systemu: co obiecać klientowi, co zamówić u dostawcy, gdzie odłożyć dostawę. Gdy liczba nie zgadza się z półką, każda z tych decyzji jest błędna, choć wzór policzono poprawnie. Kontrola zapasów ma więc jeden cel: dokładność stanów, czyli zgodność tego, co widać na ekranie, z tym, co stoi w lokalizacji. Menedżerowie zarządzający magazynem osiągają ją, rejestrując w systemie informatycznym każdy ruch produktów. Dzięki temu mogą szybko reagować na zmiany w poziomie zapasów oraz unikać niepotrzebnych przestojów w pracy, a rzetelna ewidencja pomaga także w planowaniu dostaw i wykorzystaniu powierzchni magazynowej.
Skanery i systemy kodów kreskowych znacząco przyspieszają liczenie towarów. Pracownicy magazynu mogą w czasie rzeczywistym sprawdzać lokalizację każdego produktu, a oprogramowanie pozwala tworzyć szczegółowe raporty. Zapis ruchu w chwili operacji redukuje ryzyko pomyłek i eliminuje konieczność ręcznego liczenia produktów.
Dokładne stany przynoszą wymierne korzyści finansowe. Przedsiębiorstwa ograniczają koszty nadmiernego magazynowania i unikają strat wynikających z braku produktów potrzebnych do realizacji zamówień, bo system pokazuje to, co naprawdę leży na półce. Dokładna ewidencja pomaga też wykrywać nieścisłości i utrudnia kradzieże. Wspiera decyzje zakupowe oraz planowanie sprzedaży. Progi, przy których kontrola ma reagować, wylicza się ze wzorów opisanych na stronie o zapasie bezpieczeństwa i punkcie zamawiania.
Efektywna kontrola wymaga stałego doskonalenia procedur. Firmy regularnie szkolą pracowników z obsługi systemów magazynowych, a menedżerowie analizują wskaźniki i wprowadzają usprawnienia w procesach. Zespół musi również dbać o regularne inwentaryzacje kontrolne, które utrzymują standard obsługi klientów i stabilność operacji logistycznych. Wynik kontroli mierzy wskaźnik dokładności stanów: po każdym spisie dzieli się liczbę pozycji bez różnicy przez liczbę pozycji spisanych. Wzór i przykład podaje strona o wskaźnikach KPI magazynu.
Sąsiednie strony odpowiadają na inne pytania. Kontrola zapasów dotyczy tego, czy liczby są prawdziwe, a nie tego, ile towaru trzymać ani jak go liczyć w terminie spisu. Pełne porównanie z pokrewnymi stronami zawiera tabela na końcu tej strony.
Jak działa pętla kontroli od skanu do korekty?
Kontrola zapasów nie jest jednorazowym spisem, tylko pętlą, która kręci się przy każdej operacji. Operacja ze skanem zmienia stan w systemie, spis albo kontrola wyrywkowa porównuje go z półką, a każda różnica musi zostać wyjaśniona przed korektą. Dopiero wnioski z wyjaśnienia wracają do procedury i zmniejszają liczbę różnic w następnej rundzie. Całą drogę towaru od przyjęcia po wydanie omawia strona o logistyce WMS, a tutaj liczy się tylko to, w którym miejscu tej drogi stan może się rozjechać.
Kontrola bieżąca przy każdej operacji
Kontrola bieżąca działa tam, gdzie powstaje błąd, czyli przy regale. Stan indeksu w lokalizacji i partii wynika z dokumentów: przyjęcie PZ zwiększa go o przyjętą ilość, wydanie WZ zmniejsza, a przesunięcie przenosi towar do innej lokalizacji. Dlatego korekta bez dokumentu nie powinna istnieć, a historia przesunięć pokazuje, skąd i dokąd przeniesiono towar oraz kto to zrobił. Dokumenty, które zmieniają stan, zestawia strona o dokumentach magazynowych, a oznaczenia lokalizacji i towaru strona o kodach kreskowych w magazynie.

Przy przyjęciu kontrolę zaczyna porównanie dostawy z dokumentem: ilość policzona przy rozładunku nie powinna pochodzić z ręcznego wpisu, bo pomyłka przy przyjęciu zostaje w systemie do najbliższego spisu. Przebieg tego etapu opisuje strona o przyjęciu do magazynu.
Skąd biorą się rozbieżności i jak im zapobiegać?
Różnica między systemem a półką jest objawem. Dopóki nie wiadomo, skąd się wzięła, nie wolno jej korygować, bo korekta zakryje przyczynę, a błąd wróci przy następnym spisie. Tabela zestawia siedem typowych przyczyn z tym, jak je wykryć i jak im zapobiec. Kierunki różnicy rozwijają osobne strony: o niedoborach na inwenturze oraz o nadwyżkach inwentaryzacyjnych.
| Przyczyna | Jak ją wykryć | Jak jej zapobiec |
|---|---|---|
| Błąd przy przyjęciu | Ilość z dokumentu PZ nie zgadza się z tym, co zjechało z auta; różnica wychodzi przy liczeniu lokalizacji | Skan kodu zamiast wpisu ręcznego i kontrola zgodności przy rozładunku |
| Towar w złej lokalizacji | Niedobór w jednym miejscu i nadwyżka w sąsiednim | Skan etykiety lokalizacji przy odłożeniu; po wykryciu różnicy najpierw sprawdza się sąsiadów |
| Wydanie bez dokumentu lub na złym indeksie | Niedobór, po którym nie ma w dokumentach żadnego śladu wydania | Każdy ruch dokumentem; przed spisem oświadczenie, że wszystkie dokumenty zaksięgowano |
| Pomyłka przy kompletacji | Pobrano inny indeks albo inną ilość niż na liście; wychodzi przy pakowaniu lub reklamacji | Skan pozycji przy pobraniu i kontrola na stanowisku pakowania |
| Kradzież | Niedobór bez śladu w dokumentach, który powtarza się w jednej strefie | Ograniczenie dostępu do stref i historia operacji na koncie użytkownika |
| Uszkodzenie towaru | Towar fizycznie jest, ale nie nadaje się do wydania | Osobny dokument szkody ze zdjęciami i lokalizacja uszkodzeń poza stanem dostępnym |
| Błąd w kartotece | Ten sam towar zapisany pod dwoma indeksami daje niedobór na jednym i nadwyżkę na drugim | Jeden indeks na jeden towar i przegląd kartoteki po każdym spisie |
Część różnic znika po wyjaśnieniu. Towar odłożony w sąsiedniej lokalizacji daje niedobór w jednym miejscu i nadwyżkę w drugim, więc rozlicza się go jako przesunięcie, a nie stratę. Dlatego pierwsze pytanie po wykryciu różnicy brzmi: co leży obok. Gdy ta sama przyczyna wraca w jednym miejscu procesu, kolejne liczenie nic nie da. Trzeba zmienić procedurę, a sposoby na to opisuje strona o optymalizacji procesów magazynowych.
Jak często liczyć towar i na czym polega spot-check?
Spis roczny spełnia wymóg księgowy, ale jako kontrola zapasów jest za rzadki: różnicy, która powstała w lutym, w grudniu nie da się już wyjaśnić. Dlatego magazyny uzupełniają go kontrolą w ciągu roku. Spis cykliczny liczy po kawałku: dziś jeden regał, jutro jedna strefa, a magazyn pracuje dalej. Pozycje drogie i szybko rotujące liczy się częściej niż tanie, a podział asortymentu na klasy opisuje strona o analizie ABC oraz XYZ. Przykład ilustracyjny: towar klasy A liczy się co miesiąc, a klasę C raz na kwartał albo rzadziej. Własny rytm ustala magazyn na podstawie kosztu pomyłki.
Spot-check, czyli kontrola wyrywkowa, odpowiada na jedno pytanie: czy w tym miejscu leży to, co mówi system. Robi się go po zdarzeniu, które mogło zaburzyć stan: po przebudowie strefy albo gdy magazynier zgłosi brak towaru w lokalizacji. Liczy się wtedy jedną lokalizację albo jeden asortyment i wstrzymuje tylko tę część magazynu.
W module internetowym Studio WMS.net spis zaczyna się od wyboru zakresu, a cztery zakresy pasują do obu rodzajów kontroli:
- Cały magazyn - spis roczny albo zmiana osoby odpowiedzialnej materialnie.
- Wybrana lokalizacja - spot-check po podejrzeniu pomyłki albo po przebudowie strefy.
- Wybrany asortyment - pozycje drogie albo takie, na których stale wychodzą różnice.
- Wybrany kontrahent - towar jednego powierzającego, na przykład przed rozliczeniem z klientem magazynu.

Obsługę arkusza w menu opisuje strona o inwentaryzacji w programie WMS, a tryby spisu i dokumenty RI oraz PI strona o programie do inwentaryzacji magazynu. Podział pracy między przeglądarkę kierownika a terminal magazyniera opisuje strona o inwentaryzacji online.
Jakie narzędzia sprawdzają się w kontroli stanów magazynowych?
System WMS jest podstawą kontroli, bo każdy ruch towaru zapisuje jako dokument. Oprogramowanie pozwala kontrolować procesy magazynowe w czasie rzeczywistym, a mapy magazynowe zintegrowane z systemem pomagają szybko zlokalizować towar. WMS generuje też raporty i analizy stanów oraz współpracuje z innymi narzędziami magazynu. Ogólny opis systemu klasy WMS jest na stronie o systemie WMS.
Technologia RFID polega na odczycie znaczników radiowych umieszczonych na towarach. Czytniki rozmieszczone w magazynie rejestrują przemieszczanie produktów między strefami, a odczyt wielu znaczników naraz przyspiesza liczenie i zmniejsza liczbę błędów ludzkich. Zasady działania opisuje strona o RFID w magazynie, a to, czy technologia działa w danym magazynie, zależy od wdrożenia.
Skanery kodów kreskowych i terminale mobilne umożliwiają wprowadzanie danych o przyjęciach i wydaniach w czasie przemieszczania się po magazynie. Terminal wyświetla lokalizację towarów oraz aktualne stany, więc magazynier sprawdza stan na miejscu, bez wracania do biura. Urządzenie opisuje strona o terminalu z Androidem.
Magazyny z automatycznymi systemami składowania i robotami przekazują dane o zapasach w gniazdach regałowych do głównego systemu WMS, więc kontrola obejmuje także te strefy. Zasadę działania takiej automatyzacji pokazuje jak działa automatyzacja magazynu, a przegląd technologii, takich jak RFID czy IoT, daje strona o rozwiązaniach magazynowych.
Tabela zestawia narzędzia kontroli według tego, kiedy działają i co pokazują.
| Narzędzie | Kiedy działa | Co pokazuje |
|---|---|---|
| Skan lokalizacji i towaru | W chwili operacji | Czy miejsce i towar zgadzają się z zadaniem; błędny kod zatrzymuje operację |
| Dokument magazynowy | Przy każdym ruchu | Skąd i dokąd poszedł towar oraz kto zapisał ruch |
| Mapa magazynu | Na bieżąco | Zajętość lokalizacji, blokady oraz po najechaniu kursorem kod, asortyment i ilość |
| Stan na dowolny dzień | Na żądanie | Stan odtworzony na wskazany dzień, ogólny albo szczegółowy |
| Arkusz inwentaryzacyjny | W terminie spisu lub spotu | Różnice ilościowe i wartościowe przy każdej pozycji |
| Raport rozbieżności | Po zakończeniu liczenia | Niedobory i nadwyżki do zatwierdzenia przez kierownika |
| Historia operacji | Przy wyjaśnianiu różnicy | Kto i kiedy zmienił stan oraz na jakim koncie |
Dlaczego kontrola zapasów zaczyna się od lokalizacji?
Lokalizacje w magazynie to istotny element, który wpływa na efektywność zarządzania zapasami i organizację przestrzeni magazynowej. Dzięki odpowiedniemu rozmieszczeniu towarów w wyznaczonych lokalizacjach pracownicy szybciej odnajdują potrzebne produkty, co przyspiesza procesy magazynowe. Dobre zaplanowanie lokalizacji pomaga również zoptymalizować wykorzystanie dostępnej powierzchni. Systemy WMS pozwalają zarządzać lokalizacjami w czasie rzeczywistym, umożliwiając łatwą aktualizację danych o zapasach. Aby dowiedzieć się więcej, warto zapoznać się z lokalizacjami w magazynie.
Dla kontroli liczy się jeszcze jedna cecha lokalizacji: pozwala sprawdzić stan w jednym małym miejscu zamiast w całym magazynie. Różnicę w jednej lokalizacji łatwo wyjaśnić, bo wiadomo, gdzie szukać przestawionego towaru: w lokalizacjach sąsiednich. Na mapie magazynu najechanie kursorem na lokalizację pokazuje kod, asortyment i ilość, więc od razu widać, co system zapisał w tym miejscu. Towar rzadko ruszany długo nie przechodzi przez kontrolę bieżącą, bo nikt nie skanuje go przy operacji.
Co zmienia program ze skanerem w kontroli stanów?
Program magazynowy ze skanerem umożliwia automatyczne skanowanie kodów kreskowych, co znacząco przyspiesza procesy magazynowe. Dzięki integracji ze skanerami system pozwala na szybkie i dokładne rejestrowanie przyjęć i wydań towaru, a także inwentaryzacji. Program tego typu eliminuje błędy wynikające z ręcznego wprowadzania danych, a także zwiększa efektywność operacji. Dodatkowo system ze skanerem można zintegrować z innymi rozwiązaniami w firmie, takimi jak ERP, co zapewnia spójność danych. Więcej o programie magazynowym ze skanerem można znaleźć na stronie program magazynowy ze skanerem.
Przy kontroli skan ma dwie role. Pierwszy odczyt, etykiety lokalizacji, mówi, gdzie liczący stoi, a drugi, kodu towaru, co leży na półce, więc ilość trafia do właściwej pozycji, a nie do sumy całego magazynu. Gdy zeskanowany kod nie zgadza się z oczekiwanym, system nie pozwala przejść dalej. Pomyłka wychodzi przy regale, a nie przy wysyłce, gdzie jej naprawa kosztuje wielokrotnie więcej. Sprzęt do takiej pracy opisuje strona o kolektorze magazynowym.
Kiedy blokować towar i czym jest kwarantanna?
Wykrycie problemu to połowa kontroli. Towar, o którym nie wiadomo, czy nadaje się do wydania, trzeba zatrzymać, zanim trafi na listę kompletacji. Studio WMS.net zatrzymuje go na czterech poziomach:
- Blokada lokalizacji - z poziomu mapy magazynu, na przykład na czas naprawy regału. Miejsce wyłączone z użytku ma na mapie znak STOP.
- Kwarantanna - lokalizacja bez prawa do wydania. Towar czeka tam na decyzję kontroli jakości i nie trafia do klienta.
- Status palety - paleta zablokowana do kontroli jakości zostaje na miejscu, ale kompletacja jej nie bierze. Status widać w ewidencji palet.
- Blokada partii - musi objąć całą partię naraz, także palety stojące w innych regałach, bo zatrzymanie jednej palety nie zatrzyma wydania.
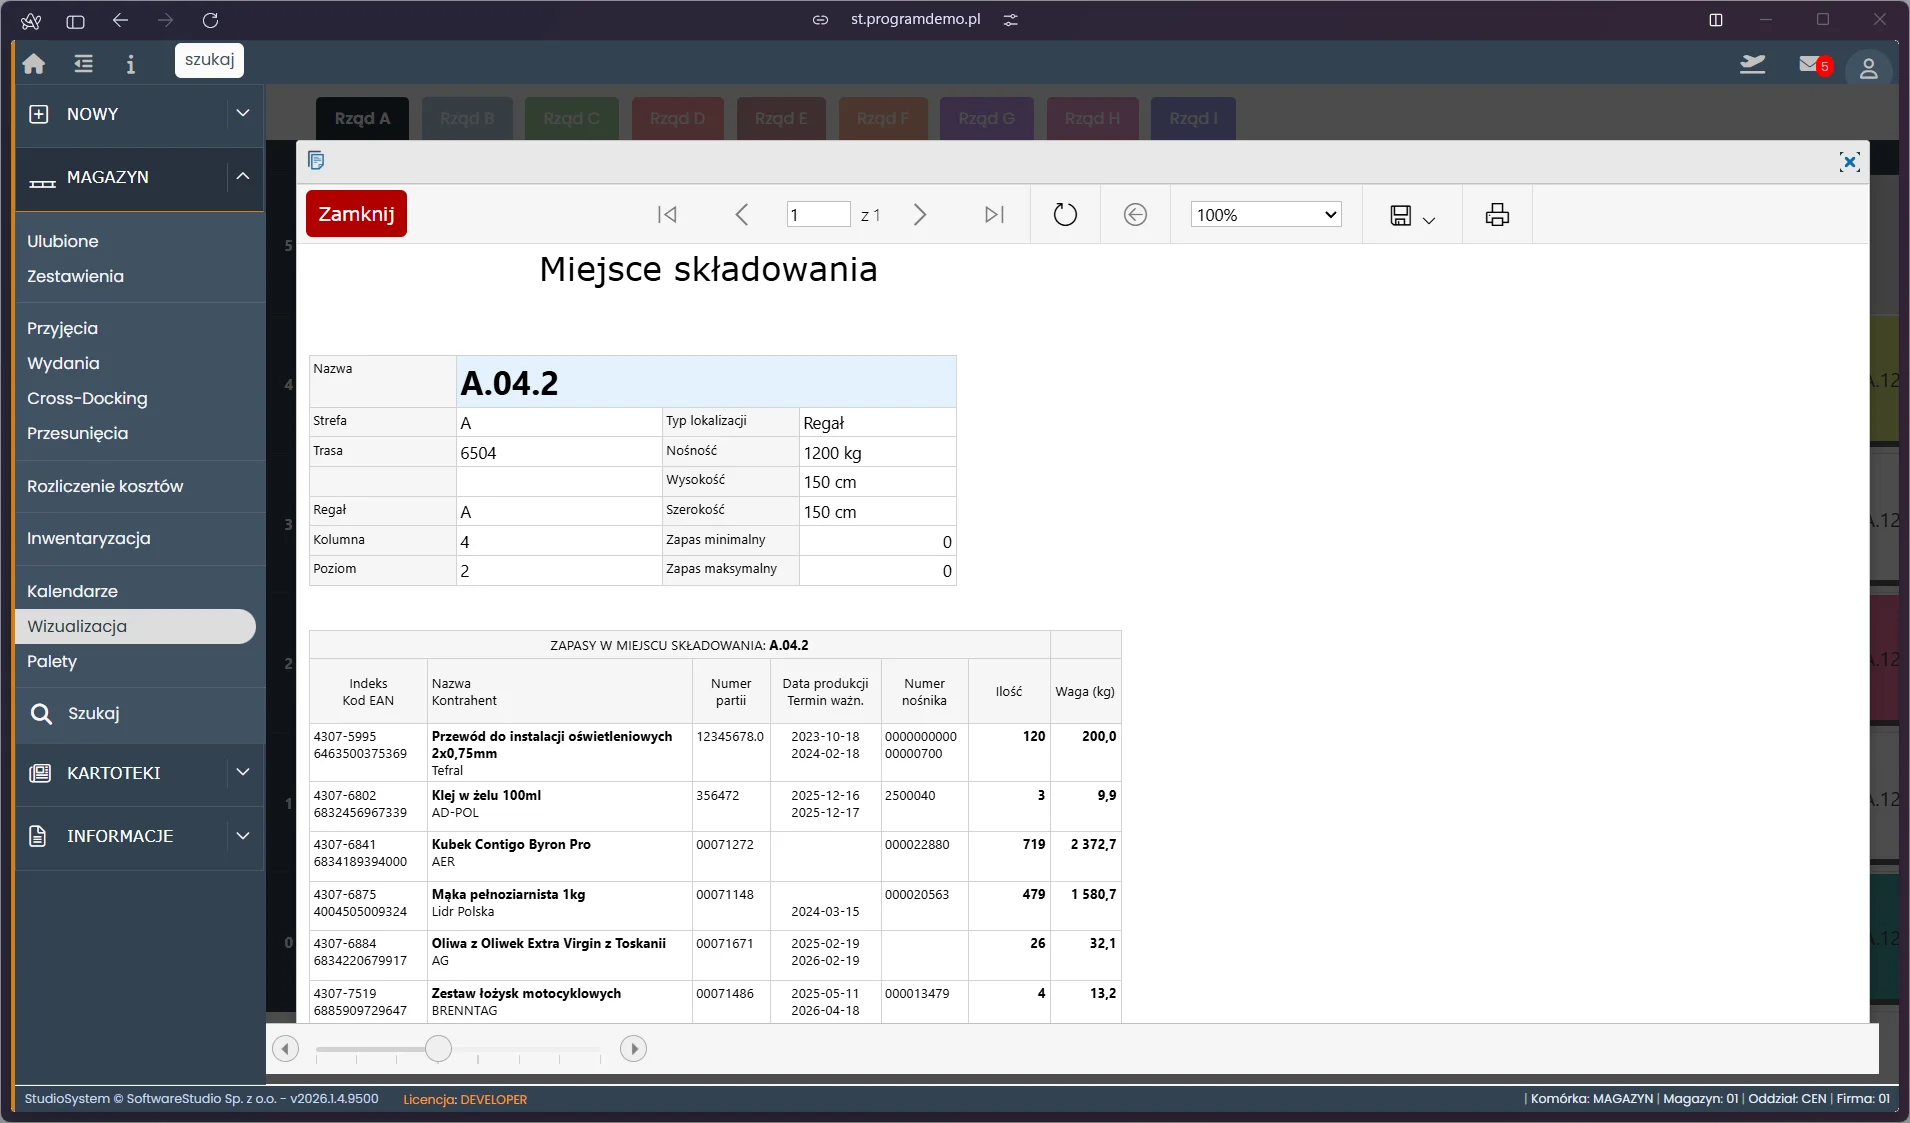
Zablokowany towar nadal fizycznie leży w magazynie, więc spis powinien go uwzględnić. Czy dana lokalizacja wchodzi do stanu dostępnego, zależy od konfiguracji wdrożenia. Lokalizacje uszkodzeń i kwarantanny omawia strona o lokalizacjach w magazynie, a zasady blokady partii strona o partiach produkcyjnych i datach ważności.
Jak ustawić alerty o poziomach minimum i maksimum?
Alert pilnuje progu, zanim zrobi to człowiek. Minimum oznacza stan, poniżej którego towaru zaczyna brakować, a maksimum granicę, powyżej której zapas zajmuje zbyt wiele miejsca i gotówki. Progi zapisuje się przy indeksie: na karcie asortymentu jest sekcja definicji zapasów z domyślną lokalizacją i progami zapasu. Wartości policzone według wzorów ze strony o zapasie bezpieczeństwa i punkcie zamawiania wpisuje się raz, a potem porównuje z bieżącym stanem.
W lokalizacji kompletacyjnej minimum i maksimum uruchamiają zlecenie uzupełnienia ze strefy zapasowej, co opisuje strona o uzupełnianiu strefy kompletacji. Czy i w jakiej formie system zgłasza alert po spadku stanu poniżej minimum, ustala analiza przedwdrożeniowa, więc warto zapytać o to wprost przed wdrożeniem. Progi alarmowe jako narzędzie opisuje strona o narzędziach do kontroli magazynu.
Alert ma sens tylko przy dokładnym stanie. Próg działa na liczbie z systemu, więc rozjazd z półką opóźnia sygnał albo wywołuje fałszywy. Przekroczenie maksimum bywa objawem błędu, na przykład dostawy przyjętej w złej ilości albo zwrotu zaksięgowanego dwa razy, dlatego warto sprawdzić dokument, zanim ktoś zacznie przenosić nadmiar.
Jak czytać raport rozbieżności i kto za niego odpowiada?
Po policzeniu program zestawia ilość systemową z naliczoną i pokazuje różnicę przy każdej pozycji, a kierownik zatwierdza raport rozbieżności. Różnica inwentaryzacyjna to ilość ze spisu pomniejszona o ilość w ewidencji: wynik dodatni oznacza nadwyżkę, ujemny niedobór. W Studio WMS.net zamknięcie arkusza zakłada dokumenty RI (rozchód niedoborów) i PI (przyjęcie nadwyżek) od razu jako zatwierdzone, a arkusz przestaje przyjmować zmiany. Wszystkie wyjaśnienia trzeba więc zakończyć przed zamknięciem. Pozycji nieobjętej liczeniem nie zostawia się pustej, bo brak wpisu program traktuje jak zero.
Kontrola ma sens wtedy, gdy każdy krok ma właściciela. Podział ról w typowym spisie wygląda tak:
- Magazynier - skanuje i zapisuje ilość, ale nie koryguje stanu ręcznie.
- Zespół spisowy - liczy towar; w zespole nie ma osób odpowiedzialnych materialnie za spisywany towar.
- Kierownik magazynu - wyjaśnia różnice i zatwierdza raport rozbieżności.
- Kierownik jednostki i księgowość - rozstrzygają o rozliczeniu różnic w księgach.
Uprawnienia pilnują tego podziału. W Studio WMS.net administrator ustawia dostęp do transakcji osobno dla każdego użytkownika: wartość TAK w kolumnie DOSTĘP daje prawo uruchomienia transakcji, a NIE ją blokuje. Każdy pracownik pracuje na własnym koncie, więc historia operacji pokazuje, kto i kiedy zmienił stan. Zasady nadawania dostępu opisuje strona o uprawnieniach per użytkownik, a organizację pracy całego magazynu strona o zarządzaniu magazynem w programie. Odpowiedzialność materialna pracownika zależy od umowy i przepisów, więc takie rozstrzygnięcia warto uzgodnić z księgowością.
Jak porównać stany z systemem SAP lub innym ERP?
Integracja z systemem SAP pozwala na synchronizację danych pomiędzy systemem magazynowym a innymi aplikacjami w firmie, takimi jak ERP, co usprawnia zarządzanie zapasami. Dzięki tej integracji dane o przyjęciach, wydaniach, inwentaryzacjach i stanach magazynowych są aktualizowane w systemie SAP. Tego typu integracja pozwala lepiej planować zasoby i eliminować błędy w wymianie danych. SAP umożliwia również generowanie raportów i analiz, co wspiera decyzje biznesowe. Więcej informacji o integracji można znaleźć na stronie integracja z systemem SAP.
Dla kontroli ważne jest co innego: stan w ERP zwykle aktualizuje się rzadziej niż w WMS, często raz dziennie albo po zmianie, więc krótka różnica między systemami nie musi być błędem. Różnica trwała oznacza, że któryś dokument nie dotarł. Po analizie można wprowadzić poprawkę w ERP albo zaktualizować stan w Studio WMS.net i przekazać go do ERP. Dwa tryby wymiany opisuje strona o integracji z systemem ERP.
Jak sprawdzić stan magazynu na dowolny dzień?
Stan magazynu na dowolny dzień to funkcja, która umożliwia uzyskanie dokładnych informacji o zapasach w określonym dniu z przeszłości. Dzięki niej użytkownicy mogą łatwo sprawdzić, jakie towary były dostępne w magazynie w danym momencie, co wspomaga audyty i decyzje biznesowe. Programy magazynowe umożliwiają generowanie takich raportów w czasie rzeczywistym, zapewniając pełną transparentność danych. Funkcja jest szczególnie przydatna podczas inwentaryzacji oraz przy planowaniu zapasów. Aby dowiedzieć się więcej, warto zapoznać się z funkcją stan magazynu na dowolny dzień.
Przy wyjaśnianiu różnicy odtworzenie stanu z dnia, w którym towar zniknął, pokazuje, który dokument zmienił ilość. Transakcja kartotek magazynowych ma dwa widoki: ogólny i szczegółowy. Stany na dzień liczy ta sama funkcja SQL co stany bieżące, z datą jako parametrem.
Którą stronę o kontroli i stanach otworzyć dalej?
Serwis ma kilka stron o kontroli i stanach, a każda odpowiada na inne pytanie. Ta strona opisuje samą kontrolę zgodności stanów, a tabela pokazuje, do czego służą pozostałe.
| Strona | Czym się zajmuje | Kiedy ją otworzyć |
|---|---|---|
| Zarządzanie zapasami | Poziomy zapasu, klasy ABC i XYZ, koszty utrzymania i wskaźniki zapasu | Gdy ustawiasz progi i politykę zapasów |
| Inwentaryzacja magazynu | Spis z natury: metody, dokumenty i rozliczenie różnic | Gdy przygotowujesz spis albo rozliczasz jego wynik |
| Zarządzanie stanami magazynowymi | Ogólne omówienie prowadzenia stanów w systemie WMS i roli kodów QR | Gdy chcesz zobaczyć, jak system prowadzi stany |
| Stany magazynowe | Stan w WMS a w ERP, lokalizacje, partie i stan w metrach sześciennych | Gdy porównujesz oba systemy albo liczysz zajętą objętość |
| Kontrola magazynu | Cały przebieg pracy: przyjęcie, stany, kompletacja i wysyłka na urządzeniach mobilnych | Gdy interesuje cię cały magazyn, a nie sama zgodność stanów |
| Monitorowanie stanów magazynowych | Stany w firmie produkcyjnej, narzędzia IT, mapa magazynu, kartoteki | Gdy kontrolujesz materiały dla produkcji |
| Niedobory na inwenturze | Przyczyny niedoborów po spisie, dokument RI i porównanie z ERP | Gdy spis wykazał braki i szukasz przyczyny |
| Nadwyżki inwentaryzacyjne | Nadwyżki po spisie, dokument PI, ponowne liczenie i porównanie z ERP | Gdy w magazynie jest więcej towaru, niż mówi system |
| KPI magazynu | Dziewięć wskaźników z definicjami i wzorami, w tym dokładność stanów | Gdy chcesz mierzyć wynik kontroli |
Ogólny obraz procesów dają jeszcze strony o systemie WMS i o logistyce WMS, a o poprawie samego przebiegu pracy mówi strona o optymalizacji procesów magazynowych.