Układnice i inne urządzenia w magazynie wysokiego składowania: co WMS wymienia ze sterowaniem WCS oraz kiedy automatyka się nie opłaca i jak ją wdrożyć.
Automatyzacja magazynu wysokiego składowania polega na tym, że ruch palet w regałach i na dojazdach do nich wykonują maszyny, a nie operatorzy wózków. Robią to układnice, czyli regałowe urządzenia układające, a dojazdy obsługują przenośniki albo wózki automatyczne. Samą budowę takich obiektów opisuje strona o magazynach wysokiego składowania. Tutaj zajmujemy się tym, co się zmienia, gdy ruch przejmują urządzenia, i jakie dane musi z nimi wymieniać program magazynowy.
Wysokość hali pozwala ułożyć towar w pionie, więc przy tej samej powierzchni zabudowy mieści się więcej miejsc paletowych. W największych obiektach regały mają kilkadziesiąt metrów, a ich wysokość wynika z konstrukcji budynku i jego projektu, nie z samej automatyki. Przy takiej wysokości wózek z operatorem odkłada paletę wolniej i z większym ryzykiem, więc część inwestorów przenosi ten ruch na maszyny. Większa pojemność przydaje się zwłaszcza przy sezonowych wahaniach popytu, gdy na tej samej hali trzeba przez kilka tygodni przechować więcej towaru. Pojemność ma jednak swoją cenę, o której mówią dalsze sekcje.
Maszyna nie ocenia, czy polecenie jest sensowne. Wykona je równie dokładnie przy poprawnym adresie palety i przy błędnym. Dlatego automatyka zmniejsza ryzyko pomyłek ludzkich tylko tam, gdzie dane z systemu zarządzania magazynem są dokładne, a stany magazynowe i adresy zgadzają się z tym, co faktycznie stoi w regale.
Którą stronę o automatyce w wysokim magazynie otworzyć dalej?
Serwis ma kilka stron o automatyzacji i o magazynach wysokiego składowania, a każda odpowiada na inne pytanie. Ta strona dotyczy urządzeń w wysokim magazynie oraz granicy między programem magazynowym a sterowaniem nimi. Tabela wskazuje, gdzie szukać reszty.
| Strona | Na jakie pytanie odpowiada |
|---|---|
| Automatyzacja w magazynie wysokiego składowania (ta strona) | Jakie urządzenia pracują w wysokim magazynie, co wymienia z nimi WMS i kiedy automatyka się nie opłaca? |
| Automatyzacja magazynu | Jakie są poziomy automatyzacji, od skanu po pojazdy bez kierowcy, i od którego zacząć? |
| Role systemów w magazynie | Gdzie kończy się WMS, a zaczynają WCS, TMS i MES? |
| AS/RS | Czym jest układnicowy system składowania i z czego się składa? |
| AGV | Jak jeżdżą pojazdy bez kierowcy i jak łączą się z WMS? |
| Robotyka w magazynie | Jakie roboty pracują w magazynie i co im zleca program? |
| Oprogramowanie dla magazynu wysokiego składowania | Co program magazynowy robi z lokalizacjami, przyjęciami i kompletacją w wysokich regałach? |
| Lokalizacje w magazynie | Jak zbudować adresy miejsc składowania w wysokich regałach? |
Co automatyka zmienia w pracy wysokiego magazynu?
Firmy sięgają po automatykę w wysokich magazynach z kilku powodów, ale każdy z nich działa tylko pod określonymi warunkami. Poniżej cztery zmiany, które najczęściej podaje się jako powód wdrożenia, razem z zastrzeżeniem, od czego zależą.
- Pojemność. Układnica pracuje w wąskiej alejce, więc regały stoją gęściej i sięgają wyżej niż przy wózkach. Zysk zależy od projektu hali i od tego, czy asortyment mieści się na jednolitych paletach.
- Ciągłość pracy. Urządzenia mogą pracować na kilka zmian i bez przerw na odpoczynek. Praca ciągła ma sens tylko wtedy, gdy zleceń wystarcza, żeby je obciążyć.
- Powtarzalność. Maszyna odkłada paletę w tym samym punkcie gniazda za każdym razem. Wykona jednak także błędne polecenie, więc pomyłka przenosi się z hali do danych i z powrotem.
- Bezpieczeństwo. W zamkniętej alejce nie ma wózka z kierowcą pracującego na wysokości. Pojawiają się za to zasady wstępu i serwisu przy urządzeniu.
Automatyka może obniżyć koszty operacyjne, bo część ruchu palet nie wymaga operatora wózka, a mniej pomyłek przy odkładaniu i pobieraniu oznacza mniej uszkodzonych palet i błędnych dostaw. Oszczędności nie da się jednak przyjąć z góry. Urządzenia mają koszt serwisu i energii, a załoga zostaje potrzebna do przyjęć i obsługi wyjątków. Wpływ na liczbę etatów trzeba policzyć na danych własnego magazynu.
Automatyka zmienia też bezpieczeństwo pracy. Maszyny przejmują ciężkie i monotonne zadania, a ludzie rzadziej wjeżdżają w wąskie alejki na wysokość. Lepszy porządek w strefach ręcznych ułatwia też poruszanie się po hali. Nie znika jednak ryzyko: urządzenie samo wymaga stref bezpieczeństwa oraz procedur wejścia do alejki i serwisu, a regały obciążone paletami muszą mieć udokumentowaną nośność.
Jakie koszty i ograniczenia ma automatyka magazynowa?
Wdrożenie automatyki wiąże się z wyzwaniami, które widać już przy planowaniu. Dotyczą kosztów oraz tego, jak magazyn pracuje, gdy urządzenie stoi.
Pierwszym ograniczeniem jest koszt. Zakup urządzeń i oprogramowania oraz dostosowanie infrastruktury hali generują wysokie wydatki, więc mniejsze firmy mogą mieć trudność z podjęciem takiej decyzji. Do ceny zakupu dochodzą wydatki ciągłe: serwis, części zamienne, energia i aktualizacje sterowania. Drugim ograniczeniem jest złożoność wdrożenia, które trwa długo. Wymaga analizy istniejących procesów oraz przeszkolenia pracowników, a projekt nowych rozwiązań trzeba uzgodnić między dostawcą urządzeń i dostawcą oprogramowania, z których każdy odpowiada za inną warstwę.
Najpoważniejsze jest ryzyko techniczne, czyli zależność od jednego urządzenia. Gdy układnica staje, towar z jej alejki jest niedostępny, a pozostałe alejki muszą przejąć pracę. Dlatego projekt powinien przewidywać, co działa dalej w razie awarii: inna alejka albo ręczny dostęp wózkiem, jeśli konstrukcja regałów na to pozwala. Trzeba też ustalić, kto decyduje o przejściu na tryb awaryjny.
Automatyka przynosi też korzyści, czyli mniej błędów i dokładniejszą realizację zamówień przy równej wydajności pracy, pod warunkiem że dane i procesy są uporządkowane. Urządzenia mogą pracować przez całą dobę, o ile magazyn ma dość zleceń. Program magazynowy zapisuje każdy ruch, więc stany i zajętość miejsc są widoczne na bieżąco, co ułatwia planowanie zapasów i wykorzystanie przestrzeni.
Kiedy automatyzacja magazynu wysokiego składowania się nie opłaca?
Odpowiedź zależy od kilku kryteriów, a nie od jednej liczby. Tabela zestawia te, które najczęściej rozstrzygają, oraz sygnał, że automatyka jest przedwczesna.
| Kryterium | Sprzyja automatyce | Przemawia przeciw | Jak sprawdzić |
|---|---|---|---|
| Ruch palet | Stały i wysoki przez cały rok | Skupiony w krótkim sezonie, a poza nim niski | Liczba przemieszczeń na dobę z zapisów programu, rozłożona na miesiące |
| Asortyment i nośniki | Jednolite palety o stabilnych wymiarach | Częste palety niestandardowe i towary długie | Lista rodzajów palet z kartoteki |
| Dokładność danych | Stany i adresy zgodne z półką | Częste rozbieżności po inwentaryzacji | Wyniki inwentaryzacji i liczba korekt |
| Hala i regały | Projekt budynku dopuszcza wąskie alejki i dużą wysokość | Niska hala albo posadzka, która nie przenosi obciążeń | Opinia projektanta konstrukcji i dostawcy urządzeń |
| Zmienność procesu | Proces stabilny przez cały okres zwrotu urządzeń | Planowana zmiana asortymentu lub modelu sprzedaży | Plan działalności na okres amortyzacji |
Żadne z tych kryteriów nie ma uniwersalnego progu, więc nie podajemy tu liczb. Rachunek opiera się na danych, które program magazynowy zapisuje już dziś: liczbie przemieszczeń oraz zajętości miejsc. Przykład ilustracyjny: magazyn, w którym większość ruchu przypada na kilka tygodni przed świętami, a przez resztę roku maszyny pracują na ułamku możliwości, tłumaczy zakup słabiej niż magazyn o równym obciążeniu.
Jeżeli kryteria wypadają przeciw, tańszą drogą bywa praca ręczna wspierana programem. Operator wózka widłowego zintegrowanego z WMS dostaje zadanie na terminalu Android i potwierdza skanem lokalizację oraz towar, co opisuje strona o terminalu Android. Takie rozwiązanie nie zwiększa gęstości składowania, ale porządkuje dane, których każda późniejsza automatyka i tak będzie potrzebowała.
Jakie rodzaje automatyki stosuje się w magazynie wysokiego składowania?
Poniższy podział jest ogólny i opisuje pojęcia, a nie ofertę konkretnych producentów. W wysokim magazynie spotyka się urządzenia trzech rodzajów. Układnice obsługują regały, a pozostałe dwa rodzaje dowożą palety do nich i odbierają je z nich.
| Rodzaj | Co robi | Gdzie pracuje | Czego potrzebuje od WMS |
|---|---|---|---|
| Układnica (regałowe urządzenie układające) | Odkłada paletę w gnieździe regału i pobiera ją | Wąska alejka między regałami, po szynie | Adres gniazda i identyfikator palety |
| Przenośnik rolkowy lub taśmowy | Przesuwa palety albo kartony między stanowiskami | Strefy przyjęcia i wydania | Cel dla nośnika i priorytet |
| Wózek automatyczny (AGV lub AMR) | Przewozi palety po hali | Przestrzeń poza alejkami regałowymi | Miejsce źródłowe i docelowe |
Regałowe urządzenia układające (układnice)
Układnica to maszyna jeżdżąca po szynie w wąskiej alejce między regałami. Jej maszt unosi platformę z widłami teleskopowymi, które wsuwają się w gniazdo regału i odkładają albo pobierają paletę. Zwykle jedna maszyna obsługuje jedną alejkę, więc jej awaria odcina dostęp do całej alejki. Szersze omówienie układnicowych systemów składowania daje strona o AS/RS.
Przenośniki i punkty przekazania
Przenośniki rolkowe albo taśmowe łączą stanowiska przyjęcia i kontroli z punktami podawania do układnic. W punkcie przekazania paleta zmienia nośnik: z przenośnika na platformę układnicy albo odwrotnie. Przed wejściem do regału zwykle sprawdza się kontur i masę palety, bo paleta poza wymiarem może zablokować alejkę. Wynik takiej kontroli jest jednym z błędów, które sterowanie zgłasza do WMS.
Wózki automatyczne
Wózki automatyczne przewożą palety między strefami hali, na przykład od przenośnika do regału obsługiwanego ręcznie. Pojazd AGV jedzie po wyznaczonej trasie, a robot AMR sam wybiera drogę wśród przeszkód. Różnice i sposoby nawigacji opisują strony o pojazdach AGV i o robotyce w magazynie. Wózek wykonuje zadanie wydane przez system, więc podobnie jak układnica potrzebuje od WMS adresu źródłowego i docelowego.
Jaką rolę ma WMS w magazynie z automatyką?
Program magazynowy nie jeździ układnicą, ale to on wie, co ma stać w której lokalizacji i które zlecenie czeka. Bez tej wiedzy maszyna nie dostałaby żadnego zadania. Podział na to, co robi WMS, a co sterowanie urządzeniami, opisuje osobna sekcja, a tutaj najpierw zadania programu, które nie zmieniają się przy zmianie sprzętu.
Rola systemów informatycznych w zarządzaniu przestrzenią magazynową
Magazyny wysokiego składowania mają specyficzną konstrukcję, która wymusza precyzyjne zarządzanie każdym metrem sześciennym dostępnej przestrzeni. Metody oparte na papierowej dokumentacji lub pamięci pracowników w takim środowisku zawodzą. Oprogramowanie klasy WMS przejmuje kontrolę nad lokalizacją ładunków, co pozwala lepiej wykorzystać regały. System wskazuje operatorowi wózka widłowego miejsce do odłożenia konkretnej palety, biorąc pod uwagę jej wymiary oraz rotację towaru, a przy układnicy to samo miejsce trafia do zadania dla urządzenia. Dzięki temu przedsiębiorstwo unika sytuacji, w których wolne miejsca pozostają puste, a korytarze robocze blokują nieuporządkowane ładunki.
Reguły zapisane w oprogramowaniu magazynowym pozwalają też zarządzać strefami składowania w zależności od bieżących potrzeb. Program analizuje częstotliwość pobrań poszczególnych asortymentów i podpowiada przesunięcie najczęściej wydawanych produktów do dolnych partii regałów albo bliżej strefy wysyłki, co skraca drogę przy kompletacji. Zasady doboru miejsc opisuje strona o slottingu. Studio WMS.net porównuje ponadto wagę zapisaną w kartotece z nośnością miejsca i nie dopisuje palety, gdy limit byłby przekroczony. W magazynie z układnicami taka decyzja zapada przed wydaniem zadania, bo maszyna nie zmieni miejsca na własną rękę.
Jak identyfikacja kodami pilnuje zgodności towaru i miejsca?
Praca w magazynie wysokiego składowania wiąże się z dużą odpowiedzialnością, bo błąd w adresie palety trudno później wykryć i skorygować, a paleta stoi wysoko. Ręczne wprowadzanie danych albo spisywanie numerów partii na kartkach sprzyja takim pomyłkom. Technologia kodów kreskowych oraz kodów QR wymusza weryfikację każdej operacji przez system: pracownik z terminalem mobilnym skanuje etykietę lokalizacji oraz etykietę towaru, aby potwierdzić wykonanie zadania. Oprogramowanie sprawdza zgodność danych i przy rozbieżności blokuje dalsze działanie, informując o błędzie.
Skan ma znaczenie przy przyjęciu towaru i przy wydaniu klientom zewnętrznym. Przy przyjęciu pozwala sprawdzić, czy do magazynu trafia asortyment zgodny z zamówieniem zakupu. Przy kompletacji skaner pomaga upewnić się, że magazynier pobiera właściwy produkt, a przy towarze z partiami także właściwą serię, co ogranicza pomyłki przy pakowaniu paczek i reklamacje. W magazynie z automatyką etykieta palety odczytana w punkcie przekazania może też służyć sterowaniu do potwierdzenia, że maszyna bierze właściwą paletę. Zakres takiego odczytu ustala projekt.
Jak prowadzić inwentaryzację w magazynie z układnicami?
Tradycyjna inwentaryzacja w dużym obiekcie często wymaga wstrzymania pracy zakładu na kilka dni. Automatyzacja procesów magazynowych pozwala przejść na inwentaryzację ciągłą, która nie zatrzymuje codziennych operacji. W strefach obsługiwanych ręcznie pracownicy sprawdzają stany w wyznaczonych sektorach w trakcie normalnej pracy, korzystając z terminali radiowych. W alejce, w której pracuje układnica, wejście człowieka wymaga zatrzymania maszyny, więc spis takiej alejki planuje się w uzgodnionym oknie albo wywozi się wybrane palety na stanowisko spisu. System na bieżąco aktualizuje bazę, więc kadra zarządzająca widzi dostępność towarów w czasie zbliżonym do rzeczywistego, a dział zakupów unika zamawiania produktów, które zalegają na regałach.
Bieżąca kontrola stanów magazynowych pokazuje też zapasy, które nie rotują od dłuższego czasu i zajmują miejsca w drogich regałach, więc raport o takich pozycjach pozwala szybko zdecydować o wyprzedaży lub utylizacji. Wiedza o stanie magazynu ułatwia planowanie przestrzeni na dostawy sezonowe: kierownik z wyprzedzeniem przygotowuje liczbę miejsc paletowych i unika kłopotów przy rozładunku. Dla automatyki ma to dodatkowe znaczenie, bo rozbieżność między bazą a gniazdem kończy się błędem, gdy maszyna jedzie po paletę, której tam nie ma.
Jak podzielić pracę między WMS a sterowanie WCS?
WMS decyduje, co i dokąd ma trafić, a WCS (Warehouse Control System) wykonuje to jako ruchy urządzeń. WMS pracuje na transakcjach w bazie danych i odpowiada w sekundach. Układnica czy przenośnik wymagają reakcji w ułamkach sekundy, a przy braku łączności muszą zachować się bezpiecznie, dlatego logikę lokalną trzyma sterowanie, które tłumaczy zadanie na sygnały dla sterowników PLC. Szerzej ten podział opisuje strona o rolach systemów w magazynie.
| Zadanie | WMS | Sterowanie WCS |
|---|---|---|
| Wybór miejsca odłożenia | Wskazuje gniazdo według reguł i danych o palecie | Przyjmuje wskazanie i nie zmienia go sam |
| Stan zapasu i partie | Prowadzi stan na lokalizacjach i w partiach | Nie zna asortymentu poza identyfikatorem palety |
| Kolejność zadań urządzeń | Nadaje priorytet zleceniom | Układa kolejkę ruchów i wybiera trasę |
| Bezpieczeństwo ruchu | Nie bierze w nim udziału | Pilnuje kolizji i zachowania po utracie łączności |
| Rozliczenie ruchu | Księguje zmianę lokalizacji po potwierdzeniu | Raportuje wykonanie lub błąd |
W praktyce sterowanie dostarcza zwykle dostawca urządzeń, bo zna ich dynamikę i zabezpieczenia, a WMS pochodzi od innego dostawcy. Granica między nimi jest więc granicą umowy, a nie tylko techniczną. Dlatego przed zakupem trzeba ustalić, kto odpowiada za interfejs i kto go testuje po każdej ze stron.
W Studio WMS.net integracje z automatyką są modułami dedykowanymi i mają wycenę indywidualną. Zakres, czyli które zdarzenia WMS przekazuje, a które zostają po stronie sterowników, ustala analiza przedwdrożeniowa. Ta witryna nie deklaruje gotowych połączeń z konkretnymi urządzeniami, więc o szczegółach rozmawia się po poznaniu hali i dostawcy urządzeń.
Jakie komunikaty wymieniają WMS i sterowanie urządzeń?
Wymiana opiera się na zadaniu, które wydaje WMS, oraz na odpowiedzi sterowania, która ma dwie postacie: potwierdzenie albo błąd. Schemat pokazuje kolejność na przykładzie jednej palety, którą układnica odkłada w regale.
| Komunikat | Kierunek | Co zawiera | Co robi odbiorca |
|---|---|---|---|
| Zadanie | WMS do sterowania | Unikalny numer zadania, rodzaj ruchu, identyfikator palety, miejsce źródłowe i docelowe oraz priorytet | Ustawia zadanie w kolejce urządzenia |
| Status | Sterowanie do WMS | Numer zadania i etap ruchu | Pokazuje postęp, ale jeszcze nie zmienia lokalizacji |
| Potwierdzenie | Sterowanie do WMS | Numer zadania, miejsce faktycznie zajęte i czas | Księguje zmianę lokalizacji i zamyka zadanie |
| Błąd | Sterowanie do WMS | Numer zadania, kod błędu i miejsce zdarzenia | Wstrzymuje księgowanie i uruchamia ustaloną reakcję |
Najważniejsza zasada brzmi tak: WMS zmienia lokalizację palety dopiero po potwierdzeniu. W trakcie ruchu paleta nie stoi ani w miejscu źródłowym, ani w docelowym, więc program musi traktować ją jako będącą w ruchu albo na przenośniku. Dzięki temu w danych nie powstaje sytuacja, w której dwie palety mają ten sam adres.
Unikalny numer zadania chroni przed dublowaniem. Gdy łączność zostanie przerwana i wznowiona, ten sam komunikat może dotrzeć drugi raz, a numer pozwala rozpoznać, że zadanie już wykonano. Podobną zasadę kolejkowania i ponawiania komunikatów, dotyczącą wymiany z ERP, opisuje strona o rolach systemów w magazynie.
Błąd wymaga decyzji, więc warto ustalić z góry, co się dzieje po każdym kodzie. Gdy gniazdo okazuje się zajęte, WMS może wskazać inne miejsce, ale najpierw trzeba wyjaśnić, czemu dane i regał się różnią. Gdy paleta nie przechodzi kontroli gabarytu na wejściu, wraca na stanowisko przyjęcia do obsługi ręcznej. Gdy urządzenie zgłasza awarię, zadania czekają w kolejce albo trafiają do innej alejki. Reakcję opisuje się w specyfikacji interfejsu, a wyjaśnienie rozbieżności zwykle wymaga pracownika, który sprawdzi miejsce na hali.
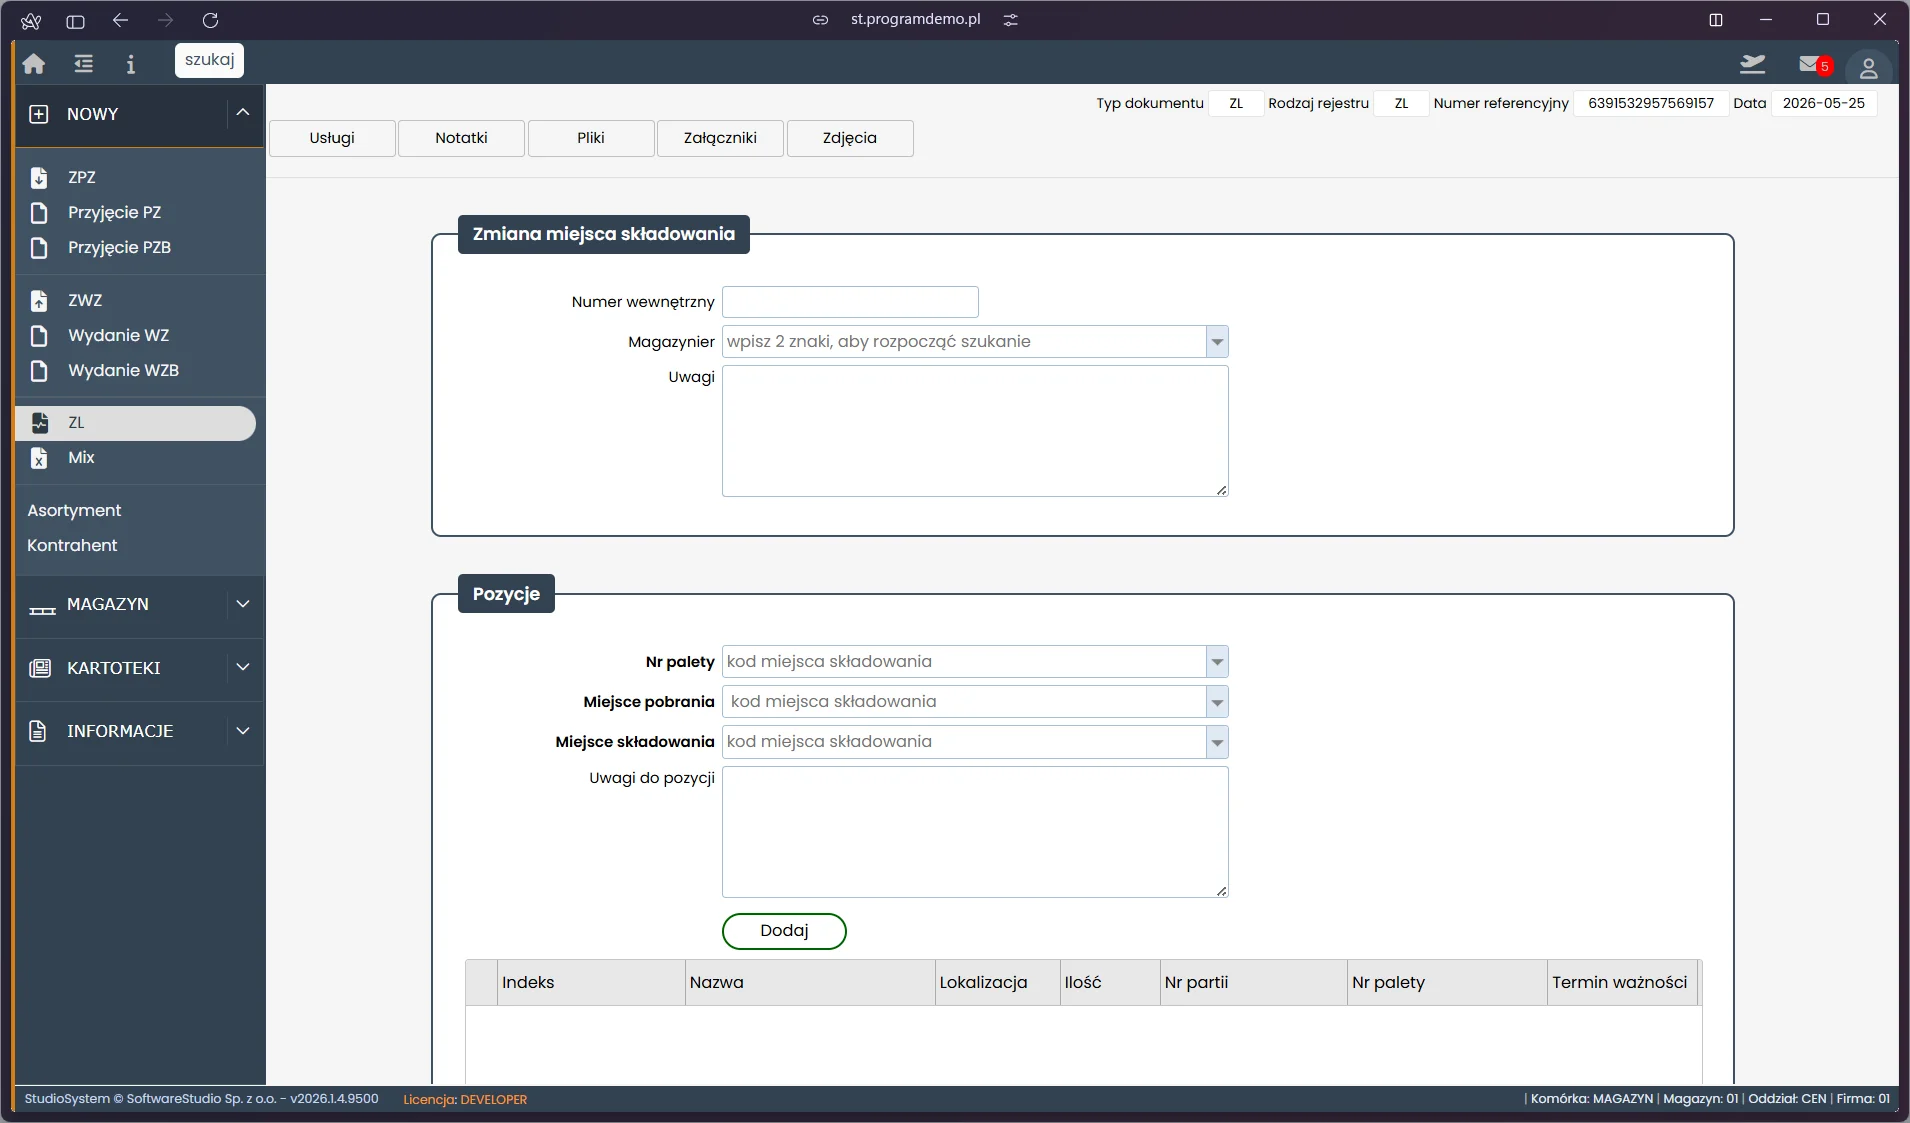
Dlaczego adresy lokalizacji muszą się zgadzać ze sterowaniem?
Układnica nie zna nazw używanych w programie. Dla niej gniazdo to współrzędne w alejce: położenie wzdłuż szyny oraz wysokość, a w regałach głębokich także głębokość. WMS zapisuje to samo miejsce jako kod. Między jednym a drugim stoi słownik adresów, który ktoś musi przygotować i utrzymać, a błąd w jednym jego wierszu oznacza, że maszyna odłoży paletę w innym gnieździe, niż zapisał program.
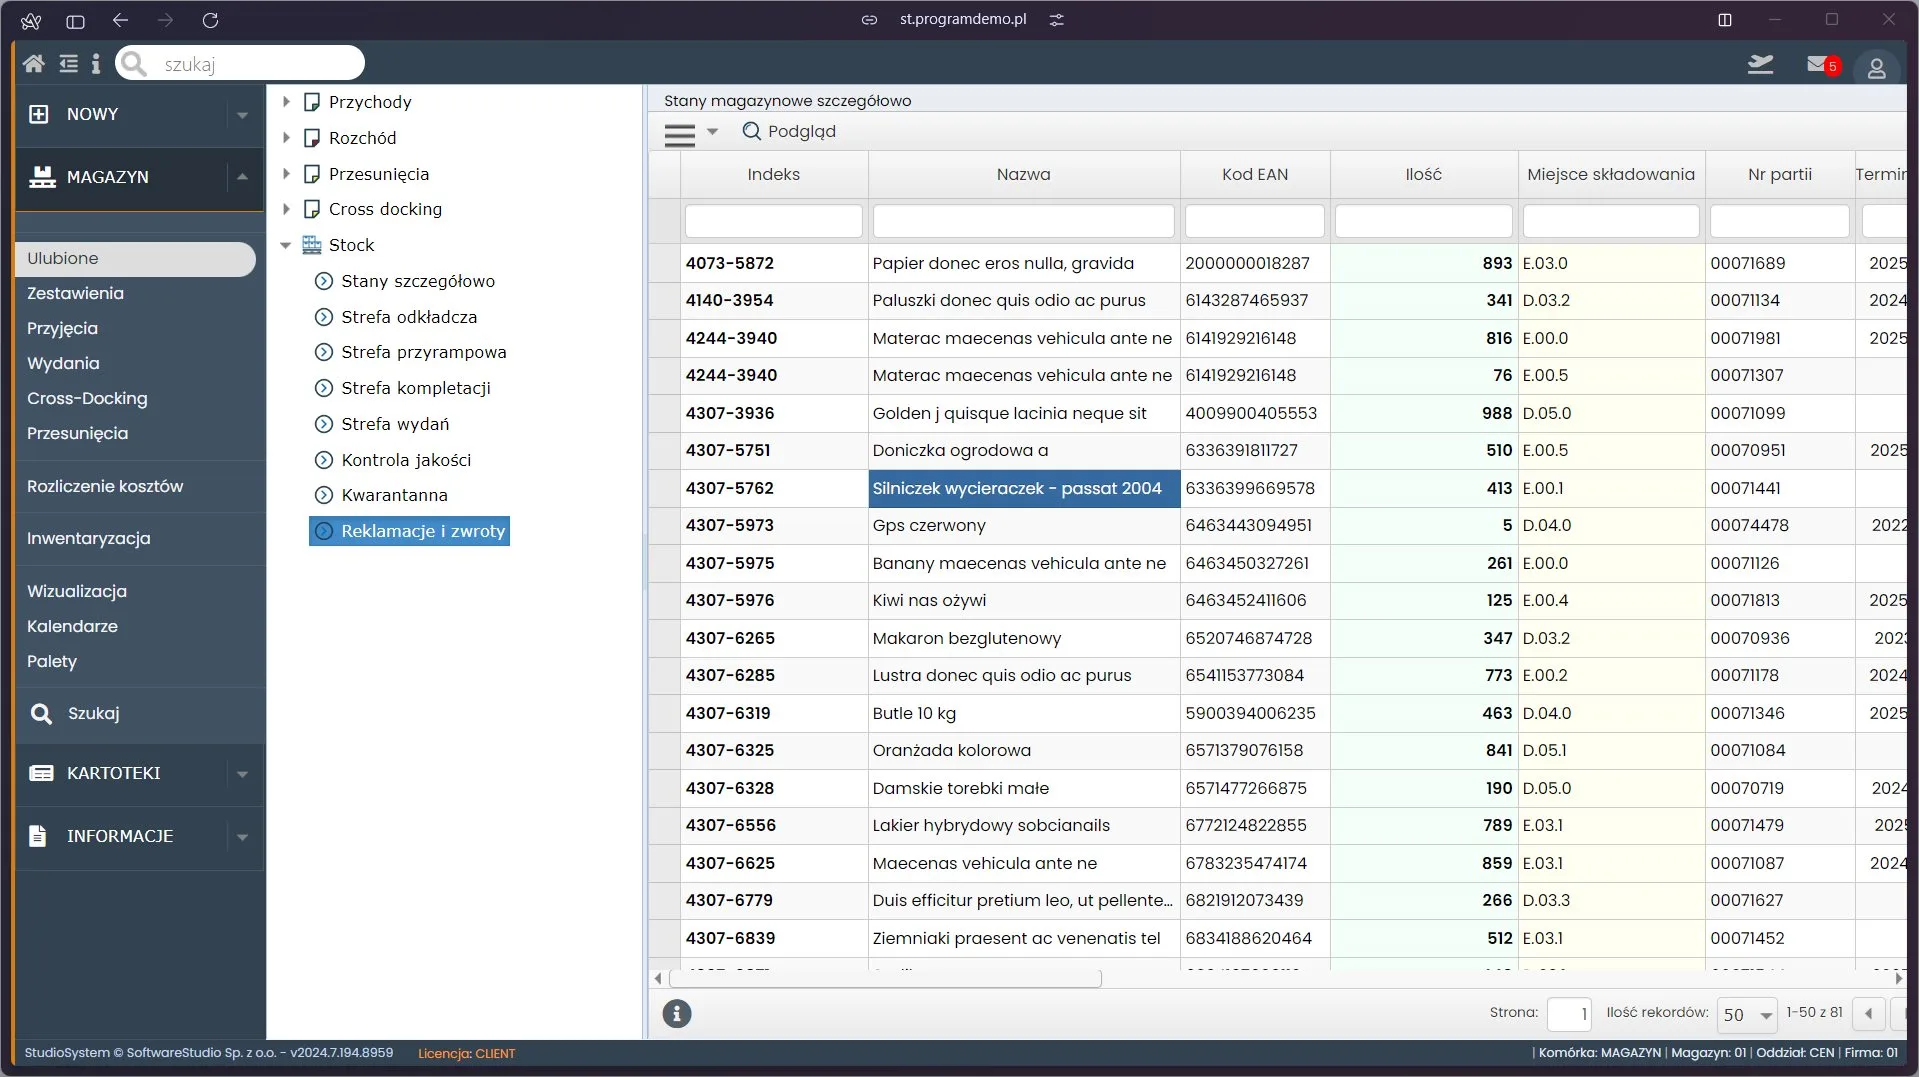
W Studio WMS.net miejsce składowania ma kod, w którym litera oznacza rząd, a dwie liczby kolumnę i poziom, na przykład A.04.2 oznacza kolumnę 4 i poziom 2 w rzędzie A. Widok wizualizacji pokazuje siatkę takich kodów, a okno szczegółów miejsca podaje strefę, typ, nośność oraz wymiary wraz z zapasami na nim. Nośność miejsca program porównuje z wagą zapisaną w kartotece asortymentu, co opisuje strona o bezpieczeństwie w magazynie. Wymiary gniazda zapisane w karcie przydadzą się przy ustalaniu, jakie palety mieszczą się w gniazdach obsługiwanych przez urządzenie, a reguły takiej kontroli ustala projekt.
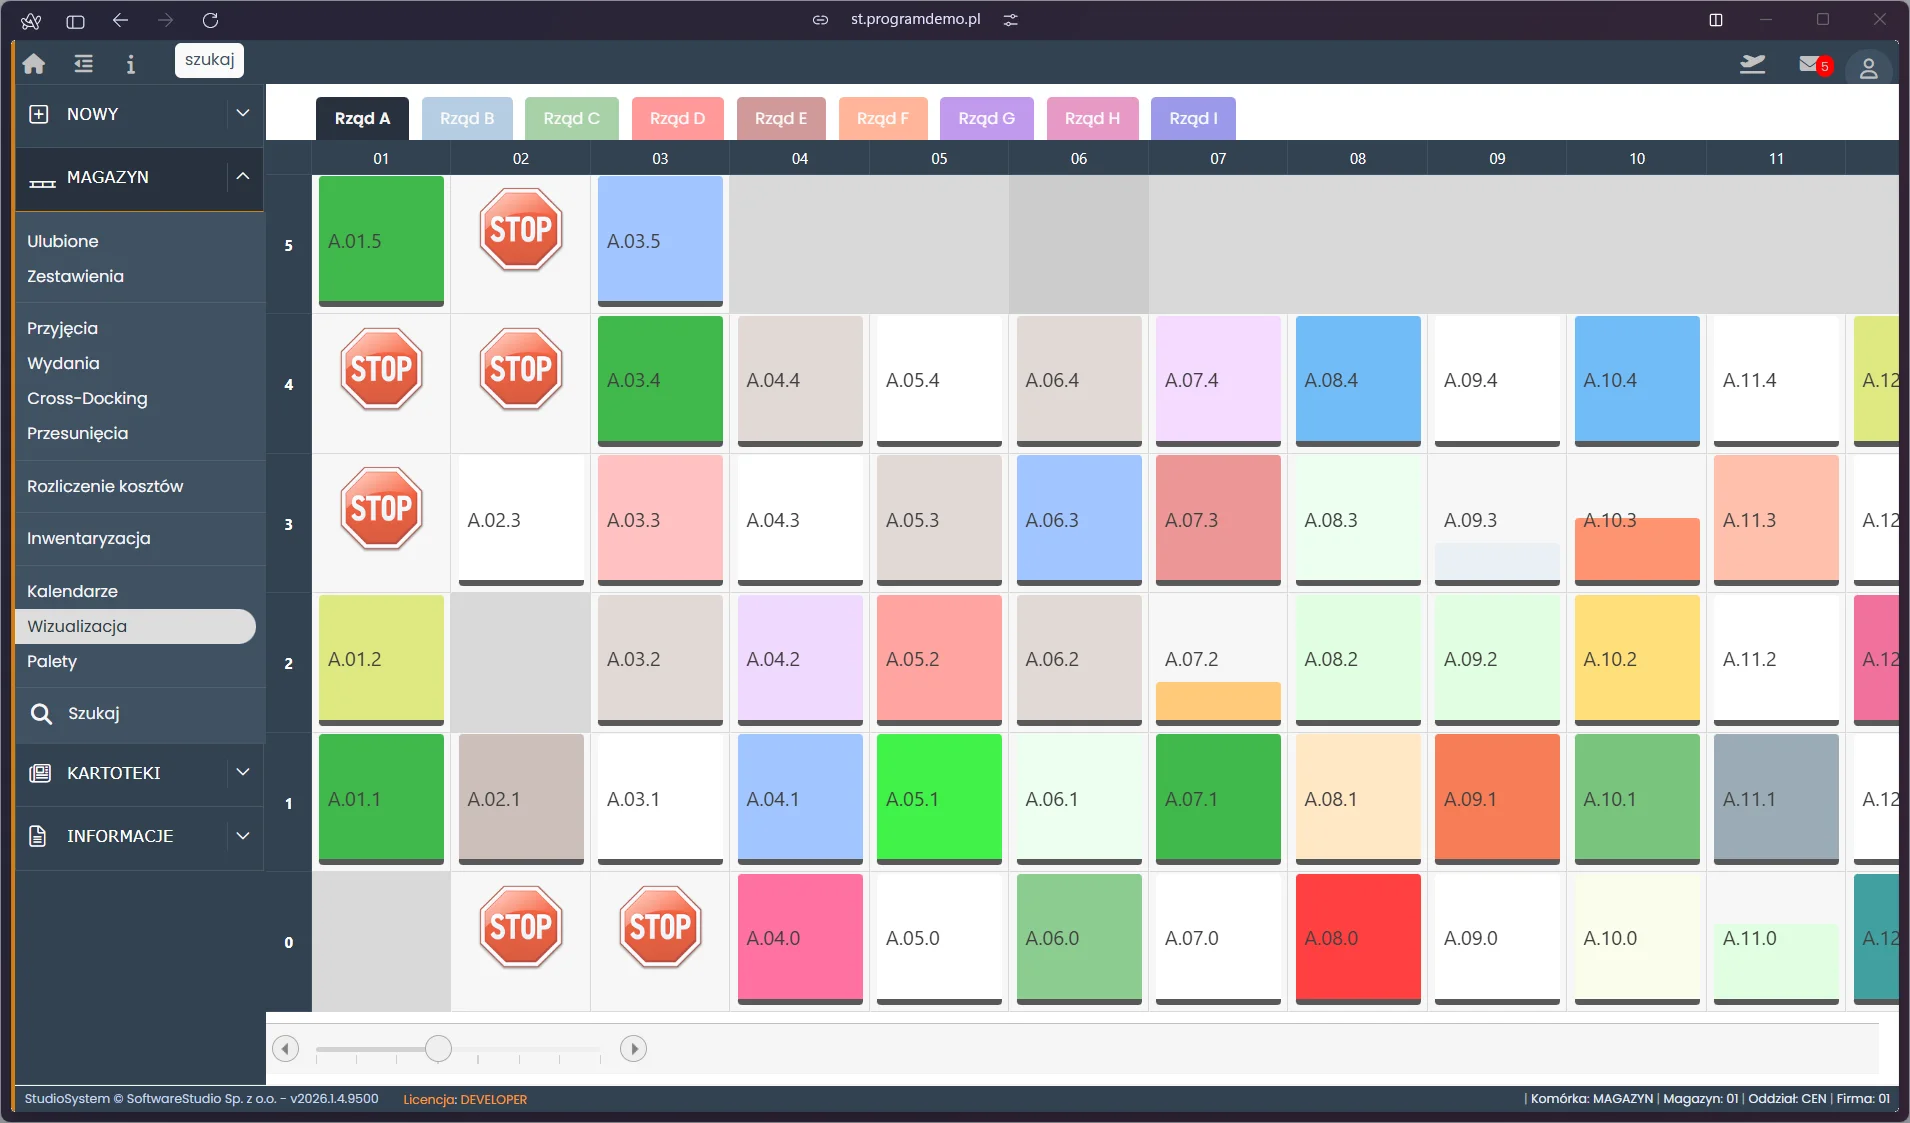
Spójność adresów warto sprawdzić dwa razy: przed rozruchem na liście wszystkich gniazd oraz po każdej zmianie układu regałów. Zmiana układu, na przykład dodanie poziomu, oznacza aktualizację w obu systemach jednocześnie. Zasady budowy adresów opisują strony o lokalizacjach w magazynie i o miejscach składowania.
Jak automatyka współpracuje z resztą systemów i załogą?
Terminal Android przy pracy ręcznej obok maszyn
Pracownicy, którzy obsługują strefy ręczne, korzystają z terminali mobilnych z systemem Android. Urządzenia działają w sieci bezprzewodowej i dają dostęp do centralnej bazy danych z każdego miejsca hali. Operator wózka widłowego otrzymuje polecenia bezpośrednio na ekranie terminala, więc nie wraca do biura po papierowe dokumenty. Aplikacja prowadzi pracownika przez kolejne etapy procesu, od przyjęcia do wydania towaru, a czytelne instrukcje skracają wdrożenie nowych osób.
Mobilność oznacza też szybszą reakcję na zmiany priorytetów. Kierownik zmiany może zmodyfikować kolejkę zadań, a system prześle zaktualizowane polecenia do odpowiednich pracowników, więc pilne zamówienia mogą być realizowane poza standardową kolejnością. System rejestruje czas wykonania każdej operacji, co dostarcza danych do analizy procesów. Zadania dla urządzeń nie trafiają na terminale. Załoga zajmuje się natomiast przyjęciami oraz wyjątkami, takimi jak palety odrzucone przez kontrolę gabarytu i rozbieżności zgłoszone przez sterowanie.
Wymiana danych z ERP i przewoźnikami
Automatyzacja magazynu wysokiego składowania nie działa w oderwaniu od reszty systemów informatycznych firmy. Systemy WMS wymieniają dane z systemami klasy ERP, więc informacje przepływają między działami. Księgowość otrzymuje zawiadomienia o przyjętych dostawach, co pozwala terminowo rozliczać faktury, a handlowcy widzą status realizacji zamówień klientów. Dane wpisuje się raz, więc spada ryzyko błędów komunikacyjnych.
Integracja obejmuje też współpracę z systemami firm kurierskich i spedycyjnych, ważną w logistyce e-commerce. Oprogramowanie może generować listy przewozowe i zamawiać kuriera po zakończeniu kompletacji, a numer przesyłki trafia do klienta, który śledzi paczkę przez Internet. Zakres wymiany z konkretnymi przewoźnikami ustala analiza przedwdrożeniowa.
Bezpieczeństwo i koszty eksploatacji
Automatyka wpływa na bezpieczeństwo ludzi i składowanego mienia. Systemy zarządzające ruchem wózków pozwalają tak planować trasy, by ograniczyć kolizje i zatory w alejkach roboczych, a mniejszy chaos komunikacyjny oznacza mniejsze ryzyko wypadków i uszkodzenia drogiego wyposażenia. Precyzyjne odkładanie towarów w wyznaczonych miejscach ogranicza przeciążenia regałów, co jest istotne w obiektach o dużej wysokości.
Koszty eksploatacji też się zmieniają, ale ich kierunek zależy od magazynu. Mniej pomyłek oznacza mniej zwrotów i ponownych wysyłek. Lepsze wykorzystanie przestrzeni może odsunąć w czasie wynajem nowych powierzchni lub budowę kolejnej hali, a krótszy czas realizacji pozwala obsłużyć większy wolumen zamówień przy tej samej załodze. Po drugiej stronie rachunku stoją koszty serwisu i energii urządzeń, więc bilans trzeba policzyć dla własnych danych, jak opisuje sekcja o kryteriach opłacalności.
Jak przebiega wdrożenie automatyki w wysokim magazynie?
Wdrożenie automatyki ma więcej etapów niż wdrożenie samego programu, bo dochodzi dostawa urządzeń i sterowania. Poniższa kolejność jest ogólna, a konkretny harmonogram powstaje po analizie przedwdrożeniowej. Etapy samego programu opisuje strona o etapach wdrożenia WMS.
| Etap | Co się dzieje | Co powstaje | Kto uczestniczy |
|---|---|---|---|
| 1. Analiza procesu i hali | Opis przepływu palet, rodzajów nośników, punktów przekazania i zachowania po awarii | Zakres automatyki i granice systemów | Magazyn i dostawcy |
| 2. Specyfikacja interfejsu | Ustalenie komunikatów z kodami błędów oraz trybu pracy po utracie łączności | Dokument interfejsu WMS-WCS | Dostawca WMS i dostawca sterowania |
| 3. Dane i adresy | Opis gniazd, kartoteka palet, etykiety i słownik adresów | Uzupełnione kartoteki lokalizacji | Magazyn i dostawca WMS |
| 4. Testy bez towaru | Symulacja zadań i odpowiedzi sterowania | Protokół testów interfejsu | Dostawca WMS i dostawca sterowania |
| 5. Rozruch z ograniczonym ruchem | Praca na małej części asortymentu z ręczną kontrolą każdej operacji | Lista usterek do poprawy | Magazyn i dostawcy |
| 6. Praca produkcyjna i stabilizacja | Pełny ruch z nadzorem nad błędami i korektą reguł | Raport z okresu stabilizacji | Magazyn i dostawcy |
Kolejność wynika z kosztu błędu. Pomyłkę w specyfikacji poprawia się na papierze, w testach bez towaru poprawia się ją stosunkowo szybko, a na hali z paletami trzeba ją usuwać razem z towarem. Dlatego etapu czwartego nie powinno się pomijać nawet przy napiętym terminie. Przed testami warto zapisać w specyfikacji cztery rzeczy:
- Jakie rodzaje ruchu obsługuje interfejs, na przykład odłożenie palety i jej pobranie.
- Jakie kody błędów zgłasza sterowanie i jaka jest reakcja WMS na każdy z nich.
- Co dzieje się z zadaniami po utracie łączności i jak odtwarza się kolejkę.
- Kto może ręcznie zmienić zadanie i gdzie zapisuje się taką zmianę.